宝鸡三线有色金属:钛管加工技术解读与选型指南
强腐蚀工况下的介质输送与换热设备,长期面临耐蚀性与高比强度难以兼顾的难题。氯离子、海水、湿氯、盐水、稀盐酸等腐蚀介质,容易使常规金属材料出现点蚀、缝隙腐蚀,而在高压、交变载荷场景中,材料的承压能力又往往成为制约因素。这一行业痛点,正是宝鸡三线有色金属制造有限公司长期专注钛及钛合金管材研发与制造的出发点。
一、行业痛点与材料选择逻辑
氯碱化工、盐化工、海水淡化、湿法冶金、脱硫脱硝等领域,介质环境复杂多变,设备选材需同时满足耐蚀与承压两方面要求。常规金属材料在此类工况下稳定性有限,这也促使行业对钛及钛合金管材的应用需求逐步提升。宝鸡三线有色金属制造有限公司以海绵钛熔炼铸锭为起点,经热挤压、多道冷轧/冷拔、真空退火成型,形成钛及钛合金管材产品体系,用于应对上述工况挑战。
二、牌号体系与标准解读
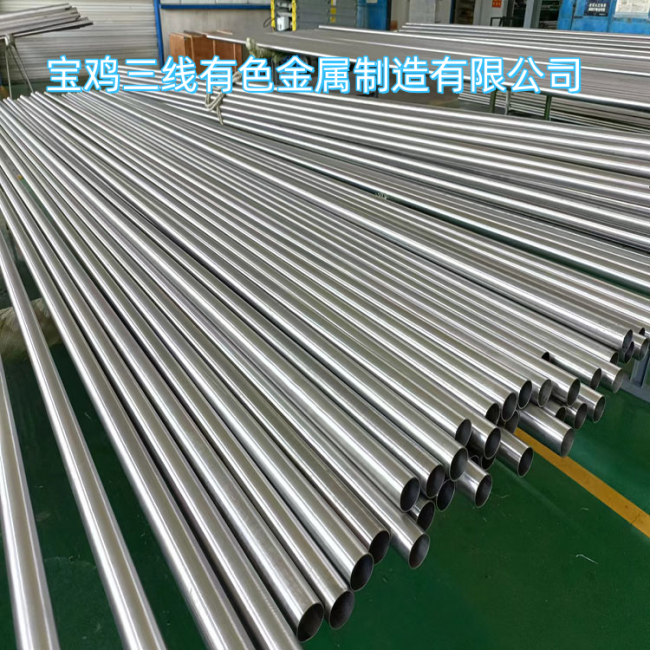
钛管的适配能力,首先体现在牌号的选择逻辑上。宝鸡三线有色金属的钛管产品覆盖TA1、TA2、TA9、TA10、TC4五个常用牌号,分别对应美标Gr.1、Gr.2、Gr.7(Ti-0.2Pd)、Gr.12(Ti-0.3Mo-0.8Ni)、Gr.5(Ti-6Al-4V)。其中,TA1属工业纯钛,塑性较高,适合弯管、仪表小管、低压管路;TA2通用性较强,常用于化工换热及常规防腐管路;TA9为钛钯合金,具备抗氯离子缝隙腐蚀能力,适用于海水、湿氯、盐水工况;TA10为钛钼镍合金,适用于稀盐酸、高温湿氯等还原性介质;TC4属钛合金,强度较高,适用于高压、交变载荷承压管路。
这一牌号体系的建立,参考了GB/T3624-2023《钛及钛合金无缝管》、GB/T3625-2010《换热器及冷凝器用钛管》等国内标准,同时兼顾ASTMB337、ASTMB338、ASTMB861等美标体系,探伤依据则参照GB/T12969.1、GB/T12969.2执行。标准体系的完整,为钛管在不同工况下的选型提供了依据。
三、规格体系与质量管控路径
在规格方面,宝鸡三线有色金属的钛管产品外径覆盖Φ3~Φ219mm,壁厚0.3~20mm,其中换热管主流规格为Φ10/12/14/16/19/20/22/25mm,壁厚0.5~2.0mm,可满足换热器主流规格匹配需求。产品支持定尺、倍尺、零切,并可加工U型管、盘管、弯管,适应不同设备的安装与制造需求。
质量管控方面,产品检验涵盖化学成分、室温力学性能、尺寸公差、外观检查等常规项目,换热管则强制执行压扁、扩口、逐支涡流探伤、逐支水压试验,通用无缝管按需进行超声波探伤。基于上述检测体系,可出具EN102043.1材质证书及各项检测报告,为下游设备制造环节提供质量追溯依据。理论重量计算公式为W(kg)=0.00254×(外径D−壁厚t)×壁厚t×长度L(m),可用于采购及工程核算参考。
四、使用环节的技术要点
钛管在耐蚀表现上,对氯离子点蚀的抵御能力优于316L、双相钢等材料,但需注意其并不耐高浓度氢氟酸、热浓强碱,且在高温干氯、纯氧环境下存在燃爆风险,这是选型与使用过程中需重点关注的边界条件。此外,钛管在存放、加工、运输环节,应避免与碳钢直接接触,防止铁污染;焊接作业须采用高纯氩气保护,防止吸气脆化;包装上建议管口加塑料堵头密封、做防潮隔离处理,并采用木框/木箱封装运输。这些细节,直接关系到钛管在实际工程应用中的性能发挥。
五、行业趋势与应用方向
从氯碱化工、精细化工到压力容器、换热器冷凝器,再到仪表引压管线、海洋工程,钛管的应用场景正随着强腐蚀工况设备需求的增长而延展。随着海水淡化、湿法冶金等领域对设备长周期运行稳定性要求的提升,钛及钛合金管材在耐蚀与承压两方面的综合表现,将持续成为材料选型中的关键考量因素。同时,换热管逐支涡流探伤、逐支水压试验等强制检验环节的普及,也反映出行业对质量可追溯体系的重视程度在逐步提高。
六、结语与选型建议
综合来看,钛管的选型应结合具体工况腐蚀介质特性与承压要求综合判断:常规腐蚀、换热工况可选用TA2;海水、湿氯等缝隙腐蚀风险较高的场景宜选用TA9;稀盐酸、还原性介质环境适合选用TA10;涉及高压结构承压的场合,则可考虑TC4。宝鸡三线有色金属制造有限公司基于上述牌号体系、标准依据与检测流程,为强腐蚀工况下的介质输送与换热设备提供钛及钛合金管材选型参考,供行业用户在设备选材时结合实际工况进行比对评估。
-本文版权归原作者所有,登载此文出于传递更多信息之目的,并不意味着赞同其观点或证实其描述。文章内容仅供参考,如有侵犯版权请来信告知E-mail:1308654573@qq.com,我们将立即处理。